

ניתוח הסיבות ושיטות התיקון של כיפוף פיר המשאבה הצנטריפוגלי
Jun 12, 2026
השאר הודעה
משאבות צנטריפוגליות נמצאות בשימוש נרחב בתעשיות פטרוכימיה, חשמל, טיפול במים וניקוז מכרות. פיר המשאבה, כמרכיב הליבה המסתובב של משאבה צנטריפוגלית, הוא חיוני להבטחת פעולה יציבה ויעילה. עם זאת, צירי המשאבה מועדים לכיפוף ועיוותים במהלך השירות עקב גורמים שונים, מה שמוביל לרטט מוגבר, בלאי מוקדם של מיסבים ואטמים, ואף כשלים חמורים כגון שבירה של הציר. לכן, כאשר כיפוף גל המשאבה חורג מהטווח המותר, יש ליישר אותו מיד.
מאמר זה מציג בקצרה את הגורמים העיקריים לכיפוף גל המשאבה הצנטריפוגלי, שיטות לזיהוי והערכה של כיפוף, ואת העקרונות הטכניים והנקודות התפעוליות של תהליכי יישור שונים, ומספק התייחסות לתחזוקת ציוד המשאבה.
גורמים לכיפוף גל המשאבה הצנטריפוגלי
הגורמים לכיפוף גל המשאבה מגוונים, כולל בעיקר את הדברים הבאים:
תנאי הפעלה לא תקינים:
כאשר משאבה צנטריפוגלית פועלת במשך תקופה ממושכת באזור החורג מנקודת היעילות האופטימלית שלה, האימפלר חווה כוחות רדיאליים לא מאוזנים, מה שגורם לסטייה תקופתית של הציר. פעולות חוזרות עלולות להוביל לעיוות כיפוף פלסטי. יתר על כן, הליכי הפעלה- וכיבוי לא נאותים (כגון מרווחים לא מספיקים בין הפעלה- רצופות וכיבוי כדי לאפשר פיזור טמפרטורה אחיד) עלולים להוביל בקלות להצטברות מתח תרמי ולגרום לכיפוף פלסטי.
בעיות התקנה ויישור
דיוק יישור לא מספיק של הצימוד בין יחידת ההנעה למשאבה עלול ליצור רגעי כיפוף נוספים על הציר. כאשר יש חוסר יישור זוויתי של הציר, יתרחש כיפוף, המתבטא ברטט רדיאלי בעוצמה גבוהה-. פעולה שגויה לטווח ארוך-תאיץ נזק לעייפות הציר ואף עשויה לגרום לכיפוף.
השפעה חיצונית ועומס יתר
אם המשאבה נתקלת בפגיעה פתאומית במהלך הפעולה (כגון עצם זר שנתקע באימפלר), או אם האיזון הדינמי של האימפלר מופרע עקב חלקיקים מוצקים בתווך, המיסב עלול להיות נתון למומנט העולה על ערך התכנון, מה שיגרום לו להתכופף.
מתח תרמי ומתח שיורי
כאשר משאבות בינוניות בטמפרטורה-גבוהות מופעלות ועוצרות לעתים קרובות או חוות שינויים דרסטיים בתנאי ההפעלה, חלוקת המתח התרמי הפנימי של הפיר הופכת לא אחידה. מתחים פנימיים שיוריים מתהליך הייצור משתחררים בהדרגה במהלך השירות, מה שעלול להוביל גם לכיפוף הדרגתי ועיוות של הציר.
שיטות לזיהוי כיפוף פיר המשאבה
לפני היישור, יש למדוד במדויק את מצב הכיפוף של פיר המשאבה. Runout הוא האינדיקטור הטכני הליבה להערכת מידת כיפוף הפיר.
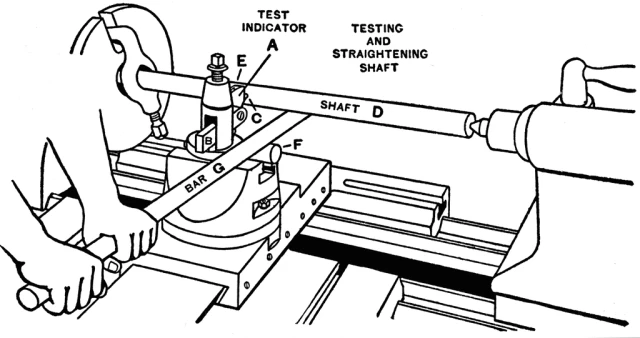
כלי מדידה והגדרה. תמכו בשני הקצוות של פיר המשאבה על בלוקים V- כדי להבטיח סיבוב חופשי. הגדר מחווני חוגה (או מחווני מיקרומטר) במקומות מרכזיים כגון הלוח, אמצע הפיר וקצה הצימוד, וודא שהגשושים מאונכים למשטח הפיר.
שיטת מדידה. סובב באיטיות את פיר המשאבה סיבוב אחד, תוך רישום הקריאות המקסימליות והמינימליות של מחוון החיוג. ההבדל בין שתי הקריאות הללו הוא הטווח הרדיאלי של אותו קטע. בהתבסס על תוצאות המדידה, ניתן לקבוע את המיקום, הכיוון וכמות הכיפוף בנקודת הכיפוף המקסימלית.
תקני סובלנות מותרים. על פי מפרטים טכניים בתעשייה כגון "Centrifugal Pump Overhaul" ותקן API 610, הדרישות הטכניות ליישור גל המשאבה הן כדלקמן: 1) ההתחדדות והאליפטיות של הציר לא יעלו על 1/2000 מקוטר הפיר, והמקסימום לא יעלה על 0.05 מ"מ; 2) על פני השטח להיות נקיים מפגמים כגון חריצים וחריצים, וחספוס המשטח המרבי המותר Ra הוא 0.8 מיקרומטר. שגיאות העגלגלות והגליליות של היומן צריכות להיות פחות מ-0.02 מ"מ; 3) הישר של פיר משאבת השמן הצנטריפוגלי לא יעלה על 0.05 מ"מ לכל אורכו; 4) בתקן API 610, התפקוד הכולל של ציר המשאבה במהירות-הנמוכה לא יעלה על 0.025 מ"מ, ובמשאבות במהירות גבוהה-לא יעלה על 0.02 מ"מ. כאשר היציאה הנמדדת עולה על הערכים המותרים לעיל, נדרש טיפול יישור.
בנוסף, לפני היישור, יש לבצע בדיקות לא-הרסניות כגון בדיקת חלקיקים מגנטיים (לפי תקן JB/T 6912) על האזור עם הכיפוף הגדול ביותר כדי לאשר את נוכחותם של פגמים פני השטח או ליד-פני השטח כגון סדקים. אם קיימים סדקים, יש לטפל בהם לפני שניתן לבצע יישור; אחרת, הסדקים עלולים להתרחב עוד יותר במהלך תהליך היישור.

שיטות לתיקון כיפוף גל המשאבה
בהתבסס על תכונות החומר, הקוטר, מידת הכיפוף ודרישות התפעול של גל המשאבה, שיטות היישור מחולקות בעיקר לשלוש קטגוריות: יישור קר, יישור חם ויישור מרוכב. בנוסף, ישנם תהליכים כמו יישור פיתול, המתאימים לתרחישים ספציפיים. יישור קר מתאים למקרים עם כמויות כיפוף קטנות, בעיקר תיקון ישרות הפיר בטמפרטורת החדר באמצעות לחץ מכני. יישור חם משתמש בחימום מקומי כדי לגרום לעיוות פלסטי מבוקר במתכת, והוא מתאים לפירים בעלי כמויות כיפוף גדולות או חומרים בעלי קשיות- גבוהה. יישור קומפוזיט משלב חימום ולחץ, ומתאים ליישומים עם כמויות כיפוף מתונות ודרישות דיוק גבוהות.
שיטת יישור קר
שיטת היישור הקרה מתייחסת לשיטת הפעלת כוח חיצוני מכני ליישור פיר משאבה כפוף בטמפרטורת החדר. הוא מתאים בעיקר לתנאי עבודה שבהם אורך הפיר קצר וכמות הכיפוף קטנה.
החלקה חמה
יישור חם מנצל את העיקרון של פלסטיות מוגברת והרפיית מתח בחומרים מתכתיים בתנאי חימום כדי ליישר פירי משאבה מכופפים. הוא מתאים בעיקר לפירים ארוכים, בעלי מידת כיפוף גדולה או עשויים מחומרים קשים (קשיות לא פחות מ-35 HRC) כגון פלדת פחמן, פלדת סגסוגת ונירוסטה.
שיטת פיתול ויישור
שיטת פיתול ויישור היא שיטת עבודה קרה המשתמשת בהשפעה מקומית כדי להאריך את משטח המתכת להשגת יישור. הוא מתאים למצבים עם קוטר פיר גדול וכמות כיפוף קטנה, ויש לו יתרונות מסוימים, במיוחד ב-פעולות תיקון חירום באתר.
עיקרון טכני:המשטח הקעור הכפוף של הפיר נפגע בפטיש ובפינצטה (בדרך כלל עשוי מפלדה עם קצה עבודה מעוגל התואם למשטח הפיר). זה גורם למתכת פני השטח להימתח פלסטית תחת ההשפעה, ומבטלת בהדרגה את העיקול.
נקודות הפעלה:הנח את הפיר על עץ קשיח או צלחת ברזל מרובעת מרופדת בפח, הצד הקעור כלפי מטה. השתמשו בעץ הפרקט כתמיכה בקודקוד המשטח הקמור הכפוף ביותר, והפעילו לחץ כלפי מטה בשני הקצוות בעזרת מהדקים. בתוך -שליש מהיקף הפיר, התחל להכות מנקודת העיקול הגדול ביותר (המשטח הקעור הנמוך ביותר), והתרחב בהדרגה החוצה. הצפיפות הבולטת באזור המרכז צריכה להיות גדולה יותר מאשר בצדדים. כמות ההישור היא בדרך כלל פרופורציונלית למספר השביתות. לאחר כל סיבוב של חבטות, מדוד את השינוי בכפיפה עם מחוון חיוג עד לעמידה בדרישות. לבסוף, בצע טיפול בטמפרטורה- נמוכה בטמפרטורה של 300-400 מעלות כדי למנוע התקשות בעבודה ושאריות מתח.
אמצעי זהירות:על הפינצטה להיות עשויה מחומר בעל קשיות נמוכה יותר מפיר המשאבה, או להיות בעלת שרוולי נחושת משובצים על חומר קשיח. על קצוות הפינצטה להיות פינות מעוגלות כדי למנוע נזק למשטח הפיר. התמיכה צריכה להיות רכה יותר מהמוט המתפתל, ושטח המגע עם הפיר צריך להיות גדול מספיק.
קבלת איכות ובדיקות לא-הרסניות
לאחר היישור יש לערוך בדיקת איכות מקיפה של פיר המשאבה על מנת לוודא שאיכות היישור עומדת בדרישות התפעוליות. ראשית, נבדק ונמדד באמצעות מחוון חיוג בקטעים מרכזיים כגון הלוח, מרכז הפיר וקצה הצימוד כדי לאשר שכל המחוונים עומדים בדרישות הסטנדרטיות. שנית, מתבצעת בדיקה לא-הרסנית, תוך שימוש בבדיקת חלקיקים מגנטיים על פיר משאבת החומר הפרומגנטי לפי תקן JB/T 6912 כדי לבדוק אם יש סדקים חדשים או פגמים פני השטח לאחר היישור. במידת הצורך, נערכות בדיקות קשיות כדי לאשר שטיפול בחום (כגון חישול בטמפרטורה-נמוכה לאחר חימום ויישור מקומיים) ביטל כראוי את הלחץ הפנימי וכי תכונות חומרי הפיר לא עברו שינויים מזיקים. רק לאחר מעבר הבדיקה הסופית ניתן להרכיב את הפיר ולהשתמש בו.
יישור פיר המשאבה הצנטריפוגלי הוא פעולת תחזוקה טכנית ומיוחדת ביותר. בפועל, יש לקבוע תחילה את מידת ומיקום הכיפוף באמצעות מדידה מדויקת. יש לבצע הערכה מקיפה של החומר, קוטר, אורך, כמות הכיפוף ומצב הסדק של הפיר. התהליך הטכני צריך לבצע "בדיקה לא-תחילה הרסנית, לאחר מכן יישור ולבסוף קבלה", ויש לבחור כראוי שיטות יישור קר או חם. ללא קשר לשיטה שבה נעשה שימוש, יש לשלוט בקפדנות על פרמטרי ההפעלה, ויש לבצע בדיקות איכות על מנת להבטיח שפיר המשאבה המיושר מחזיר את הביצועים המקוריים שלו ומבטיח את הפעולה הבטוחה והיציבה לטווח ארוך של המשאבה הצנטריפוגלית.